精密零件加工全解析:从工艺选择到质量管控的实战指南
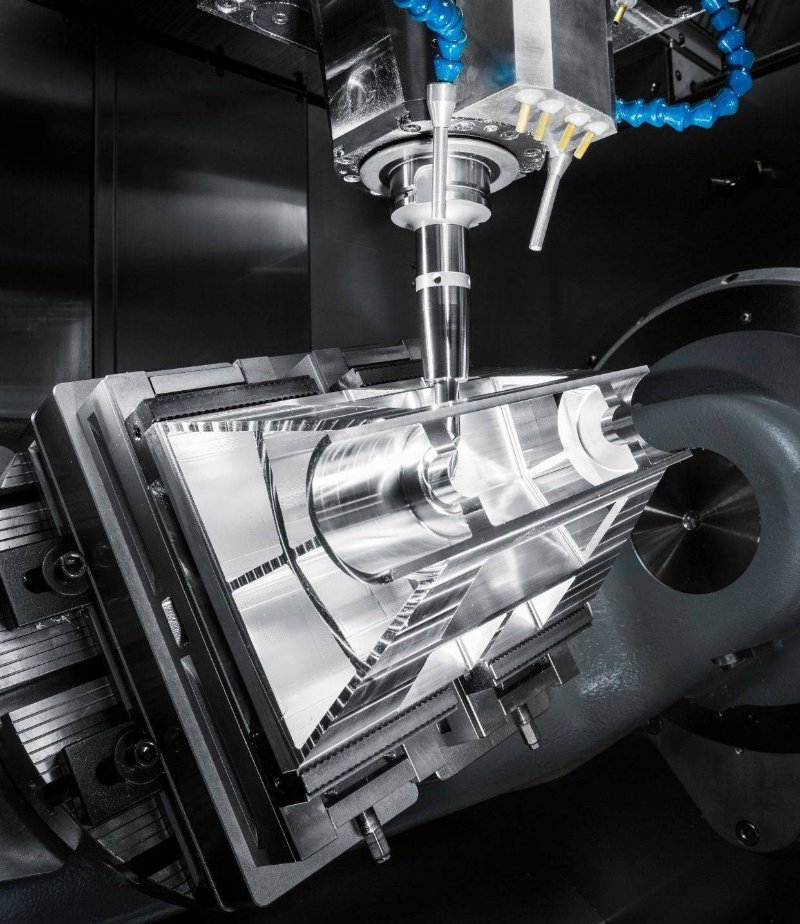
在制造业向高端化、智能化转型的今天,精密零件加工早已不是简单的"车一刀、铣一刀",而是一套融合材料科学、数控技术、工艺设计与质量管理的系统工程。无论是自动化产线上的工装夹具、医疗器械中的不锈钢结构件,还是模具行业里的型芯镶件,零件精度往往直接决定整机性能。天苏精密机械结合多年在无锡精密机械加工领域的实践经验,围绕精密零件加工的关键环节做一次系统梳理,供产品设计、工艺和采购人员参考。
一、精密零件加工到底"精"在哪里
很多客户第一次询价时会问:"你们能做到多少丝?"公差数字固然重要,但精密零件加工的"精"至少包含四个维度,缺一不可。
- 尺寸精度:常见精密机械零件的公差带在±0.01mm以内,高要求场合可达±0.005mm甚至更严,需要数控车床加工与加工中心配合保证。
- 形位精度:平行度、垂直度、同轴度、圆跳动等指标,往往比单一尺寸更难控制,考验装夹方案与基准选择。
- 表面质量:Ra0.8以下的表面粗糙度,既影响配合性质,也影响疲劳寿命和耐腐蚀性。
- 批次一致性:单件合格不算本事,批量生产中CPK稳定才是精密零件加工的真正门槛。
换句话说,精密零件加工比拼的不是某一台设备的极限参数,而是"设备+工艺+检测+管理"的整体稳定性。
二、主流加工工艺如何选型
非标零件加工的工艺路线千差万别,选型时建议从零件结构、批量、材料三个维度切入。
1. 数控车床加工
回转体零件——轴类、套类、法兰、接头——优先考虑数控车床加工。带动力刀塔的车铣复合设备可以一次装夹完成车、铣、钻、攻,减少重复定位误差,特别适合精密机械零件中同轴度要求高的场合。
2. CNC加工中心
箱体、板类、异形结构件适合三轴、四轴乃至五轴CNC加工定制。五轴联动的价值在于减少装夹次数,把复杂空间曲面和斜孔一次成型,对精密模具配件、航空航天类零件尤其友好。
3. 磨削与特种加工
淬火后的高硬度零件、要求镜面效果的表面,需要平面磨、外圆磨、无心磨来收尾;深孔、窄槽、硬质材料则可能用到慢走丝、电火花、激光切割。工艺衔接顺序安排不当,前道工序的应力释放会让后道精度前功尽弃,这一点在薄壁件上体现得尤为明显。
三、材料与热处理:容易被低估的变量
精密零件加工中,材料行为对最终精度的影响常被低估。45钢、40Cr、不锈钢304/316、铝合金6061/7075、黄铜、钛合金,切削性能与变形倾向差异很大。铝合金易粘刀、薄壁易让刀;不锈钢加工硬化明显,刀具磨损快;钛合金导热差,切削热集中在刃口。
热处理工序的位置同样关键。粗加工后安排去应力退火,再精加工,能显著降低后续变形风险;需要渗碳、淬火、氮化的零件,要预留磨削余量并考虑热处理变形量。经验丰富的工艺人员会在报价阶段就提示这些隐藏成本,而不是等零件做废了再解释。
四、工装夹具设计:精度与效率的放大器
同样一台机床,夹具方案不同,产出可能相差数倍。工装夹具设计的核心是"定位准确、夹紧可靠、装卸快捷"。批量非标零件加工中,专用夹具配合快换系统,可以把辅助时间压缩到最低;薄壁零件采用多点浮动支撑或真空吸附,能有效抑制装夹变形;异形件则常借助3D打印的软爪或仿形支撑块实现柔性装夹。
值得提醒的是,夹具本身也是精密机械零件,其定位面的精度必须高于被加工零件一个等级,否则误差会直接传递到工件上。
五、质量检测:用数据说话
机械零部件定制的交付质量,最终要靠检测体系兜底。常规配置包括:
- 三坐标测量机(CMM):形位公差与复杂轮廓的权威判定手段;
- 影像测量仪与工具显微镜:小尺寸、薄片件的快速检测;
- 粗糙度仪、硬度计:表面质量与材料状态把关;
- 气动量仪、塞规环规:批量生产中的现场快速检验。
更关键的是首件检验、巡检与终检的制度化执行,以及检测数据的可追溯。对于医疗、汽车零部件等强监管行业,完整的材质证明、热处理记录和检测报告,本身就是产品的一部分。
六、从图纸到交付:高效协作的几点建议
精密零件加工是典型的"输入决定输出"行业。为了让合作更顺畅,建议客户在询价阶段提供:完整的三维模型与二维图纸(标注基准、公差、表面要求)、材料牌号与热处理要求、批量与交期预期、以及零件的功能用途说明——后者往往能帮助工艺人员判断哪些公差是真正关键的,从而在成本与性能之间找到更优解。
天苏精密机械长期承接无锡精密机械加工、精密零件加工、CNC加工定制、工装夹具设计及精密模具配件等业务,覆盖从单件打样到中小批量生产的多种需求。如果您正在寻找稳定的机械零部件定制合作伙伴,欢迎带着图纸与技术需求与我们沟通,让每一道工序都经得起测量。